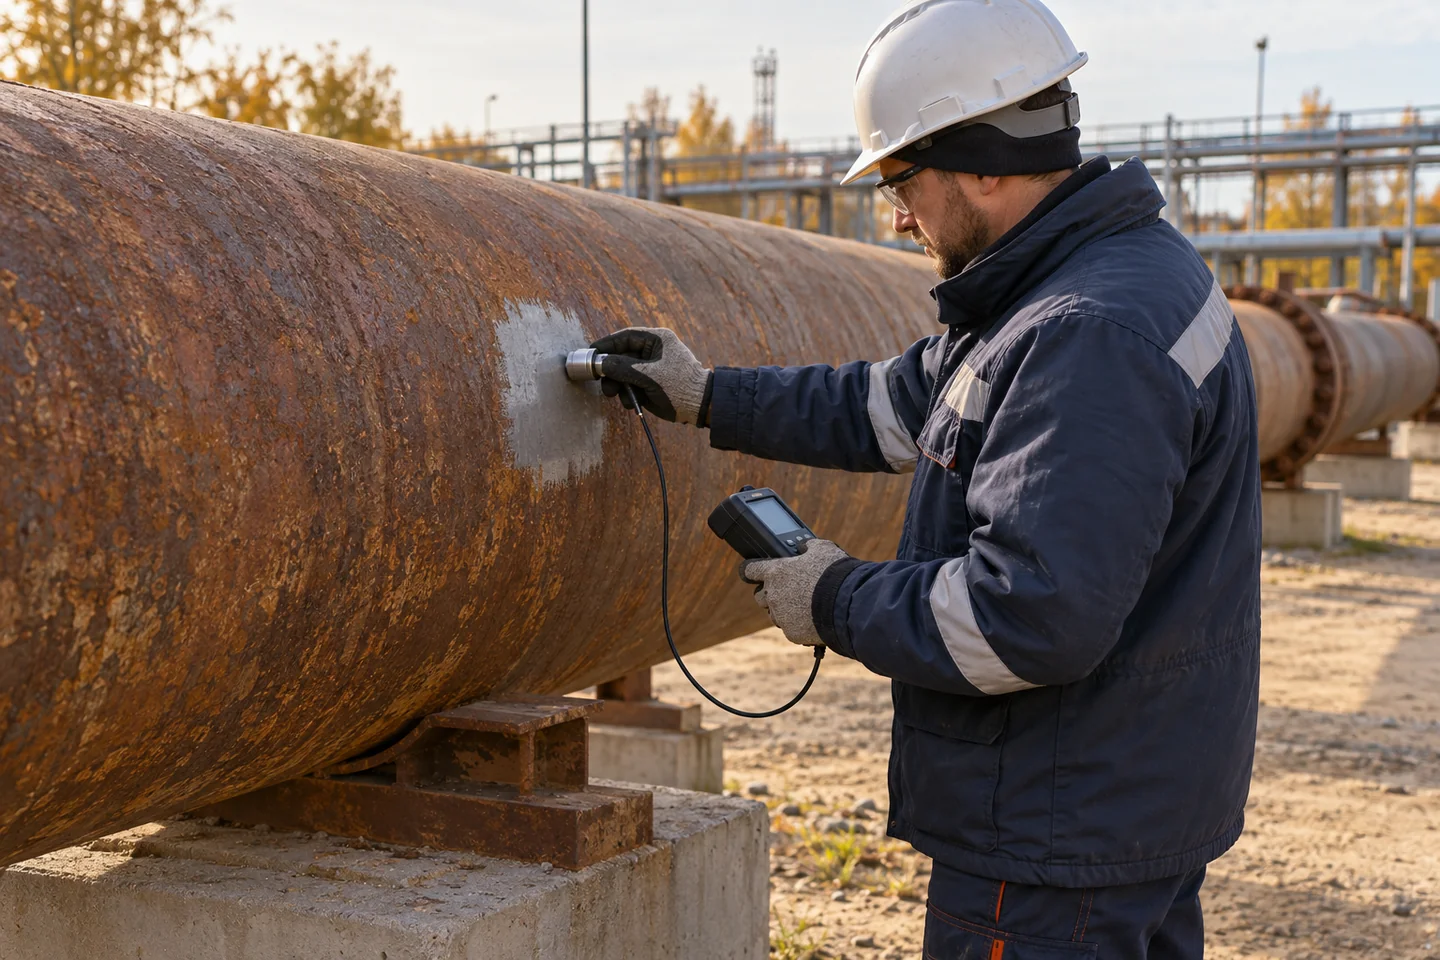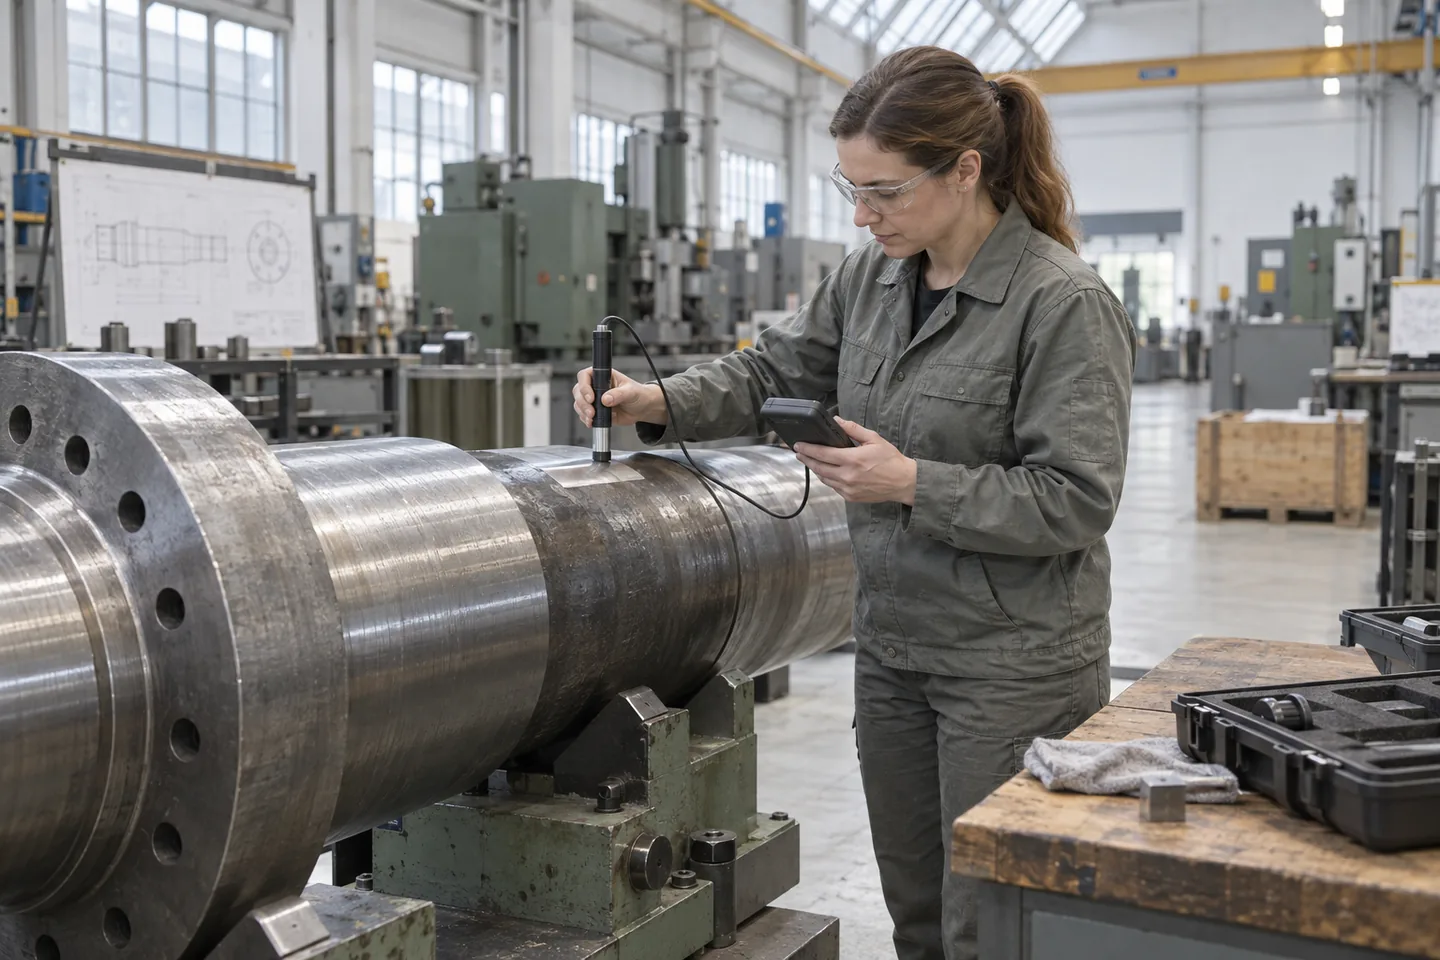
Магнитопорошковый контроль сварных швов иногда показывает уверенную чистую поверхность именно там, где трещина есть. Причина может быть простой: ярмо поставили один раз, а магнитное поле прошло почти вдоль несплошности. Поток мало «выходит» на поверхность, частицы не собираются в заметную линию, и оператор получает опасное ощущение, что зона проверена. Надёжная схема начинается с предполагаемых направлений дефектов, двух взаимно ориентированных намагничиваний и понятного перекрытия соседних позиций.

Почему магнитопорошковый контроль сварных швов зависит от направления поля
Метод работает только на ферромагнитных материалах. После намагничивания стальной детали поверхностная или близкая к поверхности несплошность искажает магнитный поток. В месте выхода потока возникает поле рассеяния, которое притягивает магнитные частицы и формирует индикацию. На аустенитных нержавеющих сталях, алюминии и других неферромагнитных материалах такой принцип не работает.
Чувствительность максимальна, когда продольная ось трещины расположена примерно поперёк магнитного потока. У переносного ярма поле в контролируемой зоне направлено в основном между полюсами. Поэтому для продольной трещины вдоль шва линию между полюсами проводят поперёк шва. Чтобы найти поперечную трещину, ярмо поворачивают примерно на 90°. Если возможное направление дефекта заранее неизвестно, одна постановка не обеспечивает полноценного поиска.
Два прохода — это не повтор одного движения
Сначала на эскизе или прямо на детали отмечают границы шва, зоны термического влияния и доступную полосу контроля. Затем задают сетку постановок ярма. Соседние зоны должны перекрываться: поле между полюсами неоднородно, а у края рабочей области чувствительность может быть ниже. Универсального шага для любого ярма и любой геометрии нет — его задают проверенной процедурой с учётом расстояния между полюсами, формы детали и подтверждённой рабочей зоны.
Первую серию постановок выполняют с полем поперёк предполагаемых продольных дефектов. Вторую — после поворота ярма, чтобы поле пересекало возможные поперечные дефекты. На кольцевом шве ориентация меняется вместе с кривизной поверхности, поэтому полюса переставляют так, чтобы оба имели устойчивый контакт со сталью. Нельзя считать второй проход выполненным, если оператор просто вернулся по той же траектории без изменения направления поля.
Когда наносить частицы
Для локального контроля ярмом часто применяют непрерывный способ: индикаторный материал подают при включённом поле, дают частицам собраться и удаляют излишек, не сдувая слабую индикацию. Последовательность, время намагничивания и способ удаления лишнего материала задаёт конкретная технологическая инструкция. Если сначала отключить поле, а потом распылять суспензию, чувствительность может заметно снизиться.
Поверхность должна быть достаточно чистой для свободного перемещения частиц и наблюдения индикаций. Окалина, рыхлая ржавчина, брызги металла, масло и грубый рельеф создают фон или мешают контакту полюсов. Для чёрной суспензии на тёмной стали применяют тонкое контрастное покрытие, если это допускает процедура. Толстый или отслаивающийся слой, напротив, способен ослабить поле рассеяния и скрыть мелкий дефект.
Проверка ярма и проверка чувствительности — разные задачи
Испытание подъёмной силой показывает, способен ли электромагнит развить требуемое усилие при заданном расстоянии между полюсами. Но оно не доказывает, что на сложном шве поток направлен правильно во всех точках. На радиусе, у ребра или рядом с изменением сечения поле перераспределяется.
Для контроля направления и достаточности поля используют подходящий индикатор магнитного поля либо другой способ, предусмотренный процедурой. Контрольный образец проверяет работоспособность всей системы — прибора, индикаторного материала и условий наблюдения. Эти проверки дополняют друг друга, но не взаимозаменяемы. Хороший результат на образце также не отменяет необходимость правильной постановки ярма на реальной детали.
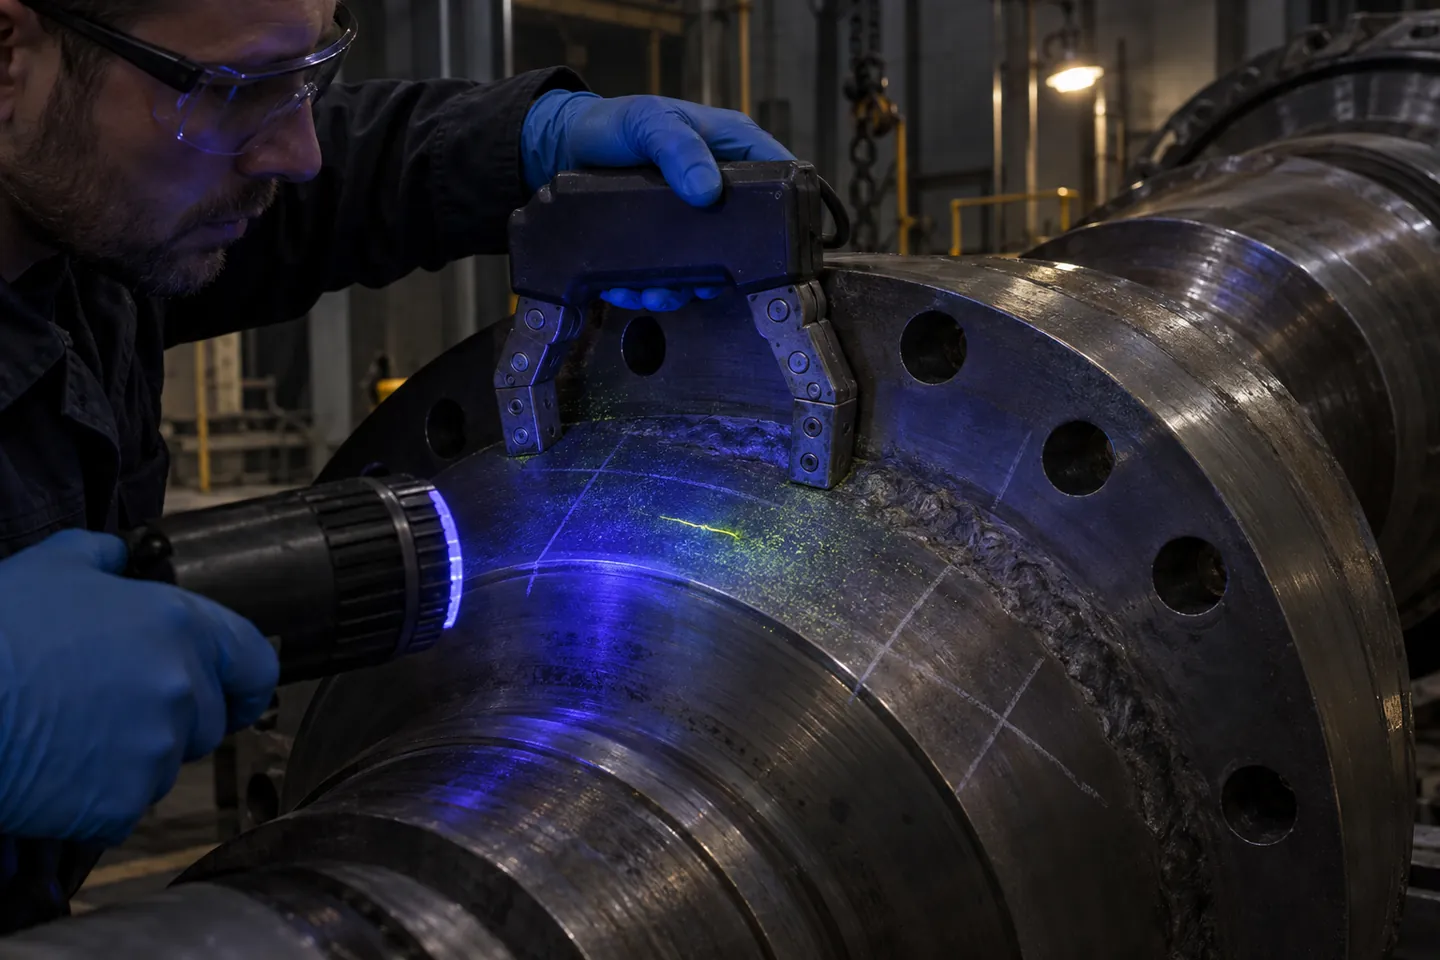
Видимые и люминесцентные материалы требуют разных условий
Цветные частицы оценивают при достаточном видимом освещении и хорошем контрасте с поверхностью. Люминесцентные материалы наблюдают под УФ‑А после адаптации зрения и контроля фоновой освещённости. Требования к интенсивности УФ‑А, уровню видимого света и состоянию светильника берут из применимой процедуры и стандарта условий наблюдения, а не оценивают «на глаз».
Выбор между видимой и люминесцентной системой зависит от требуемой чувствительности, состояния поверхности и условий площадки. Нельзя смешивать случайные компоненты: носитель, концентрат, контрастное покрытие и способ наблюдения должны образовывать совместимую систему. В каталоге OHNK отдельно собраны материалы для магнитопорошкового контроля и УФ‑осветители.
Как разбирать индикацию, а не угадывать по её яркости
Скопление частиц показывает наличие поля рассеяния, но ещё не является готовым диагнозом. Линейную индикацию отмечают, повторяют контроль с оптимальной ориентацией поля и сравнивают с геометрией. Кромка, резкий переход сечения, подрез, грубая чешуйчатость валика или остаточная намагниченность могут давать нерелевантный либо ложный рисунок. Сильный фон по всей зоне часто говорит о чрезмерном поле, загрязнённой поверхности или избытке материала.
Критерий приемки нельзя выводить из яркости или длины следа без нормативной основы. ISO 17638 описывает технику магнитопорошкового контроля сварных соединений, но не задаёт уровни приемки; для них применяют ISO 23278, продуктовый стандарт или согласованную документацию объекта. В отчёте фиксируют материал, зону, способ и направление намагничивания, тип индикаторной системы, условия наблюдения, проверку чувствительности, координаты и размеры индикаций.
Нужны ли размагничивание и финальная очистка
После контроля остаточное поле иногда мешает последующей сварке, механической обработке, работе датчиков или эксплуатации детали: к поверхности прилипает металлическая пыль, а показания чувствительного оборудования искажаются. Но требование размагничивать каждое изделие нельзя назначать автоматически. Оно зависит от материала, способа намагничивания, геометрии и дальнейшей функции узла. Допустимый остаточный уровень и способ его проверки задают технологическая документация и применимый стандарт.
Индикаторный материал и контрастное покрытие также удаляют, если они могут повлиять на следующую операцию или защитное покрытие. До очистки сохраняют фотографии, координаты и размеры значимых индикаций. После неё проверяют, что на ответственной поверхности не осталось масляной плёнки, порошка или следов разметки, несовместимых с дальнейшим процессом.
Что собрать в рабочий комплект
Раздел магнитопорошкового контроля объединяет оборудование, материалы, осветители и образцы. Для выездной проверки сварных швов обычно нужны переносное ярмо из категории приборов и намагничивающих устройств, совместимая индикаторная система, средство проверки поля или образец, освещение, очистка и разметка. В качестве примера локального электромагнита в каталоге представлен портативный РМ‑2; его пригодность определяют по действующей процедуре, геометрии объекта и требуемому виду тока, а не только по удобству переноски.
Перед подбором полезно передать специалисту марку материала, толщину и форму детали, тип шва, состояние поверхности, температуру, предполагаемые направления трещин и условия освещения. Эти данные можно приложить к запросу через контакты OHNK. Тогда магнитопорошковый контроль сварных швов превращается из одиночной постановки ярма в воспроизводимую схему: два направления поля, перекрытые зоны, подтверждённая чувствительность и критерий оценки из документации объекта.